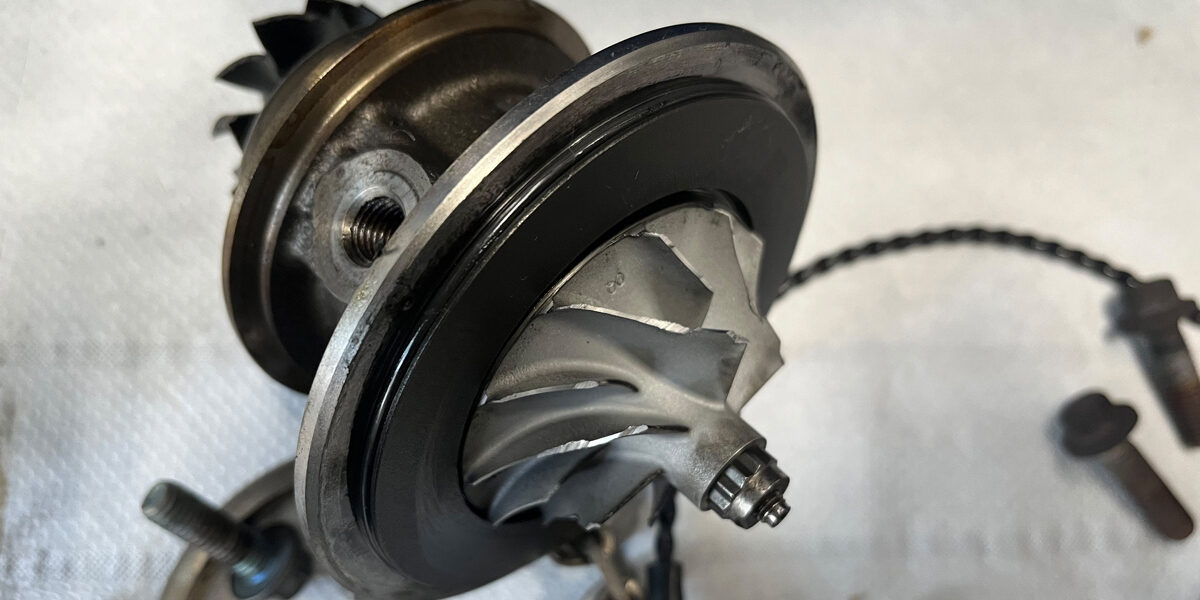
Nicht jeder Schaden ist gleich ein Totalschaden: Bei Jastram erhalten defekte Turbolader durch fachgerechte Instandsetzung eine zweite Chance. Bilder: Serge Heinen
Wiederaufbereitung: Zweite Chance für den Turbo
Kaum eine Baugruppe beeinflusst Leistung, Wirkungsgrad und Emissionsverhalten moderner Dieselmotoren so maßgeblich wie der Turbolader. Drehzahlen im sechsstelligen Bereich, Abgastemperaturen von mehreren hundert Grad Celsius und permanente Lastwechsel zählen zu seinen typischen Betriebsbedingungen. Entsprechend gehört der Turbo somit auch zu den am stärksten beanspruchten Aggregaten im Nutzkraftfahrzeugbereich. Kommt es zu einem Ausfall, ist abzuwägen, ob ein Austausch durch ein Neuteil oder eine professionelle Überholung die bessere Wahl ist. Dabei spielt nicht zuletzt der wirtschaftliche Aspekt eine entscheidende Rolle. Wir haben uns beim Spezialisten für Turbolader Jastram in Hamburg erkundigt auf was es bei der Überholung von Turboladern ankommt.
Einsparungen von 30 bis 60 Prozent
Während ein neuer Original-Turbolader je nach Fahrzeugmodell und Ausführung mehrere tausend Euro kosten kann, lassen sich durch eine fachgerechte Wiederaufbereitung je nach Bauart und Schadensumfang Einsparungen von etwa 30 bis 60 Prozent gegenüber einem Neuteil erzielen. Letzteres verfolgt das Ziel, einen defekten Turbolader technisch wieder in einen Zustand zu versetzen, der hinsichtlich Funktion, Zuverlässigkeit und Lebensdauer möglichst dem eines Neuteils entspricht. Die Entscheidung hängt dabei häufig von den Kosten und der Verfügbarkeit ab, insbesondere wenn längere Ausfallzeiten vermieden werden sollen. Um Standzeiten zu minimieren, bietet beispielsweise die Firma Jastram in Hamburg mit vorrätigen Ersatzteilen und kompletten Austauschaggregaten auch Expresslösungen an, bei denen ein Ersatzturbolader bereits vor Eingang des defekten Aggregats versendet werden kann. Letztendlich vereint die Wiederaufbereitung eines Turboladers wirtschaftliche und ökologische Vorteile. Im Vergleich zur Herstellung eines Neuteils werden weniger Rohstoffe benötigt, geringere Kosten verursacht und eine bessere CO₂-Bilanz erzielt. Vor diesem Hintergrund wächst die Nachfrage nach überholten Turboladern seit Jahren kontinuierlich.
Was versteht man unter ‚Überholung‘?
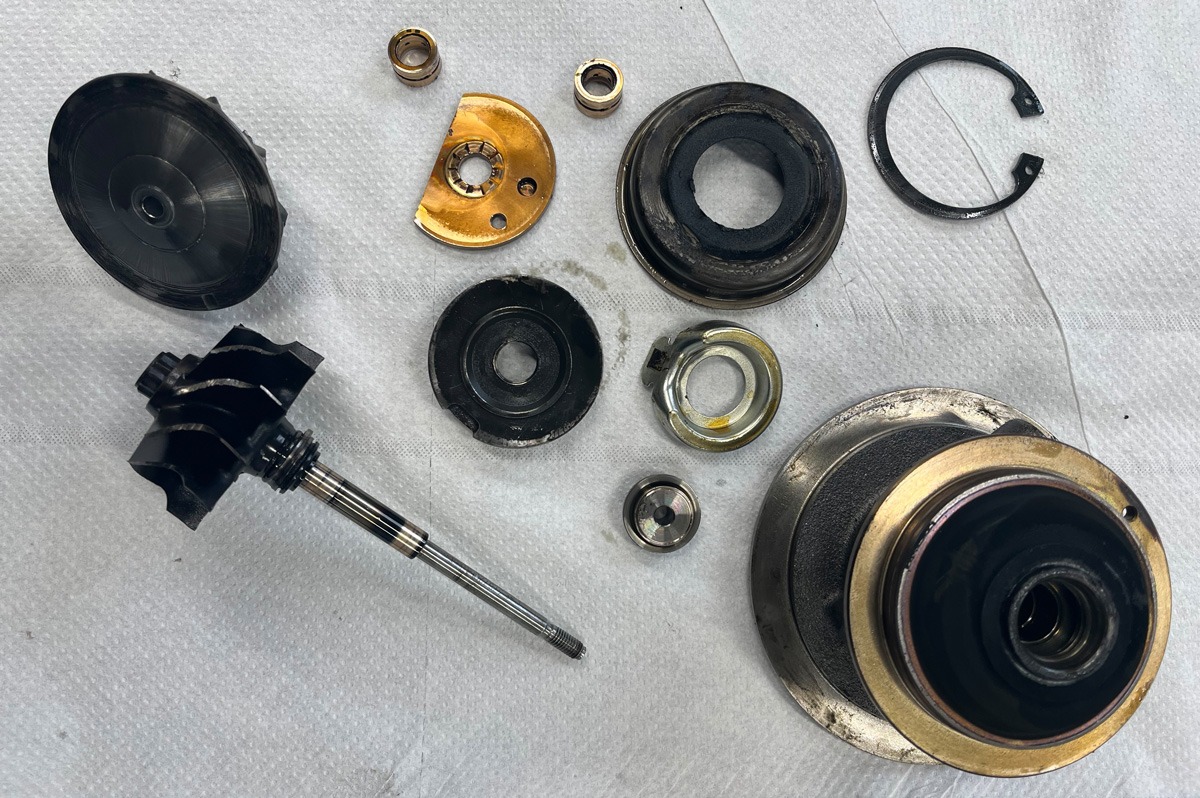
In der Praxis werden Begriffe wie Überholung, Wiederaufbereitung oder Reparatur häufig synonym verwendet. Entscheidend ist jedoch weniger die Bezeichnung als vielmehr der Umfang der tatsächlich durchgeführten Arbeiten. So beschränkt sich eine fachgerechte Reparatur nicht nur auf den bloßen Austausch beschädigter Bauteile, sondern umfasst einen vollständigen Wiederaufbereitungsprozess, bei dem der Turbo zerlegt, geprüft und systematisch instandgesetzt wird.
Vielfältige Schadensursachen
Bevor die eigentliche Wiederaufbereitung beginnt, wird der Turbolader im Rahmen einer umfassenden Schadensanalyse untersucht. Nicht selten sind Probleme auf Störungen anderer Komponenten im Motor-, Ansaug- oder Abgasbereich zurückzuführen. Werden diese nicht erkannt und vor dem Wiedereinbau beseitigt, ist ein erneuter Ausfall des Turboladers häufig vorprogrammiert. Die möglichen Ursachen sind vielfältig. Zu den Gründen zählen Störungen der Ölversorgung, etwa durch verschmutztes Motoröl oder verstopfte Ölzulaufleitungen. Darüber hinaus können Fremdkörpereintritt auf der Verdichter- oder Turbinenseite sowie ein erhöhter Abgasgegendruck zu vorzeitigem Verschleiß und Schäden am Turbolader führen.
Demontage und Reinigung
Nach der Eingangskontrolle wird der Turbolader vollständig in seine einzelnen Komponenten zerlegt. Hierzu zählen unter anderem das Verdichter- und Turbinengehäuse, die Läuferwelle mit Verdichter- und Turbinenrad sowie je nach Ausführung Bauteile der Ladedruckregelung. Je nach Hersteller und Lader kann diese zum Beispiel als Bypassklappe (Wastegate) oder als variable Turbinengeometrie (VTG) mit pneumatischer oder elektrischer Betätigung ausgeführt sein. Sind Komponenten der Ladedruckregelung nicht in den Turbolader integriert, werden sie im Zuge der Überholung separat beurteilt. Im Fokus stehen dabei Funktion, Leichtgängigkeit sowie ein mögliches unzulässiges Spiel. Bei VTG-Ladern können bereits geringste Verschmutzungen oder mechanische Beschädigungen die Funktion der Leitschaufelsysteme beeinträchtigen. Im Anschluss an die Demontage erfolgt eine sorgfältige Zustandskontrolle aller Bauteile, bei der sie auf Verschleiß und mögliche Beschädigungen untersucht sowie vermessen werden.
Gründliche Reinigung
Anschließend werden alle Einzelkomponenten gründlich gereinigt, um Ölrückstände, Rußablagerungen und Verkokungen zu entfernen. Dies ermöglicht eine noch genauere Beurteilung des Bauteilzustands und minimiert das Risiko, dass verbleibende Verunreinigungen die nachfolgenden Mess- und Prüfverfahren beeinträchtigen. Je nach Bauteil und Werkstoff kommen unterschiedliche Reinigungsverfahren zum Einsatz, darunter chemische Reinigung, Ultraschallreinigung und verschiedene Strahlverfahren. Auf diese Weise lassen sich auch schwer zugängliche Bereiche wie Ölkanäle und Bohrungen von Ablagerungen befreien. Gleichzeitig erhalten die Bauteile eine optisch neuwertige Oberfläche.
Prüfung der Einzelkomponenten auf Schäden
Parallel dazu werden insbesondere die verschleißanfälligen Bauteile und deren Funktionsflächen einer präzisen messtechnischen Prüfung unterzogen. Dabei spielen die Maßhaltigkeit, der Oberflächenzustand und etwaige Verschleißmerkmale der einzelnen Komponenten eine Rolle. Gleichzeitig erfolgt eine Untersuchung der Bauteile auf feinste Risse und sonstige Materialschäden. Zum Check gehören das Abdrücken des Turbinengehäuses und die präzise Überprüfung des Wellenschlags bis in den Bereich von sechs Tausendstelmillimetern (0,006 mm). Anhand der ermittelten Messwerte wird bestimmt, welche Komponenten wiederverwendet werden können und welche zu ersetzen sind.
Zusammenbau des Turboladers
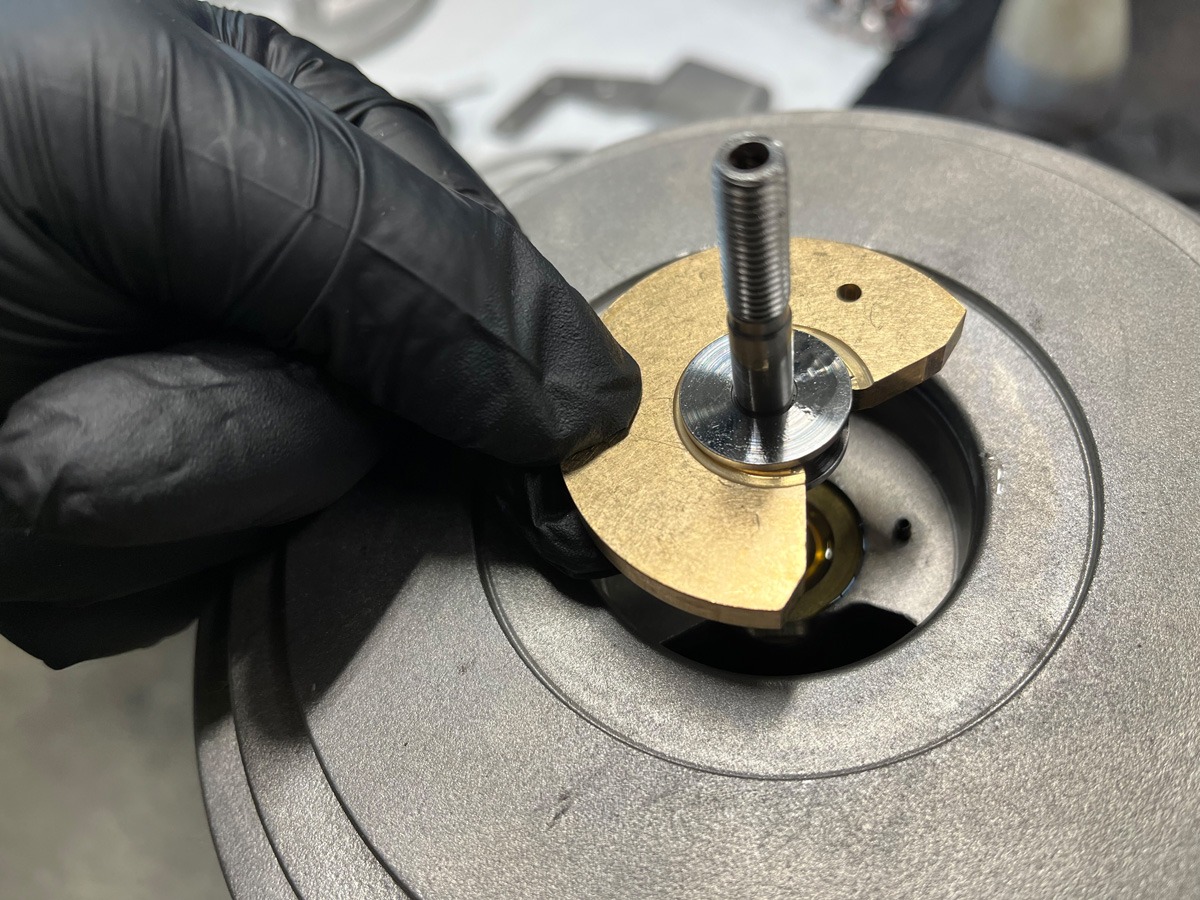
In der Regel werden das Turbinen- und Verdichtergehäuse sowie das Mittelgehäuse wiederverwendet. Ein Austausch dieser Bauteile würde den wirtschaftlichen Vorteil einer Überholung weitgehend aufheben. Je nach Bauart des Turboladers können neben den Gehäusen auch Komponenten der Ladedruckregelung wiederverwendet werden. Bei Turbos mit variabler Turbinengeometrie zählen hierzu der Verstellring, die Leitschaufeln, der Düsenring sowie die zugehörigen Betätigungsmechanismen. Bei Wastegate-Turbos betrifft dies die Wastegate-Klappe einschließlich ihrer Betätigung.
Da die Rotorbaugruppe (Läuferwelle, Turbinen- und Verdichterrad) zu den am stärksten beanspruchten Komponenten eines Turboladers zählt, wird sie häufig durch eine komplett neue oder wiederaufbereitete Baugruppe ersetzt. Gleitlager, Axiallager und Dichtungskomponenten werden dabei grundsätzlich ausgetauscht.
Die Montage des Turboladers erfolgt in einer genau festgelegten Reihenfolge. Im Zuge des Zusammenbaus versieht man sämtliche Gleit- und Lagerflächen mit einem speziellen Schmierfilm. Dabei gelten höchste Anforderungen an die Sauberkeit, da bereits kleinste Fremdpartikel die Lagerung beeinträchtigen können.
Bei VTG-Ladern regulieren die beweglichen Leitschaufeln den Abgasstrom zum Turbinenrad und ermöglichen dadurch bereits bei niedrigen Motordrehzahlen einen schnellen Ladedruckaufbau. Nach der Reinigung und dem Wiedereinbau der VTG-Komponenten in das Turbinengehäuse wird die gesamte VTG-Einheit auf ihre einwandfreie Funktion überprüft. Im Fokus stehen dabei nicht nur die Leichtgängigkeit, sondern auch die synchrone Verstellung der Leitschaufeln sowie das gleichzeitige Erreichen der Endanschläge.
Wuchten der Rotorbaugruppe
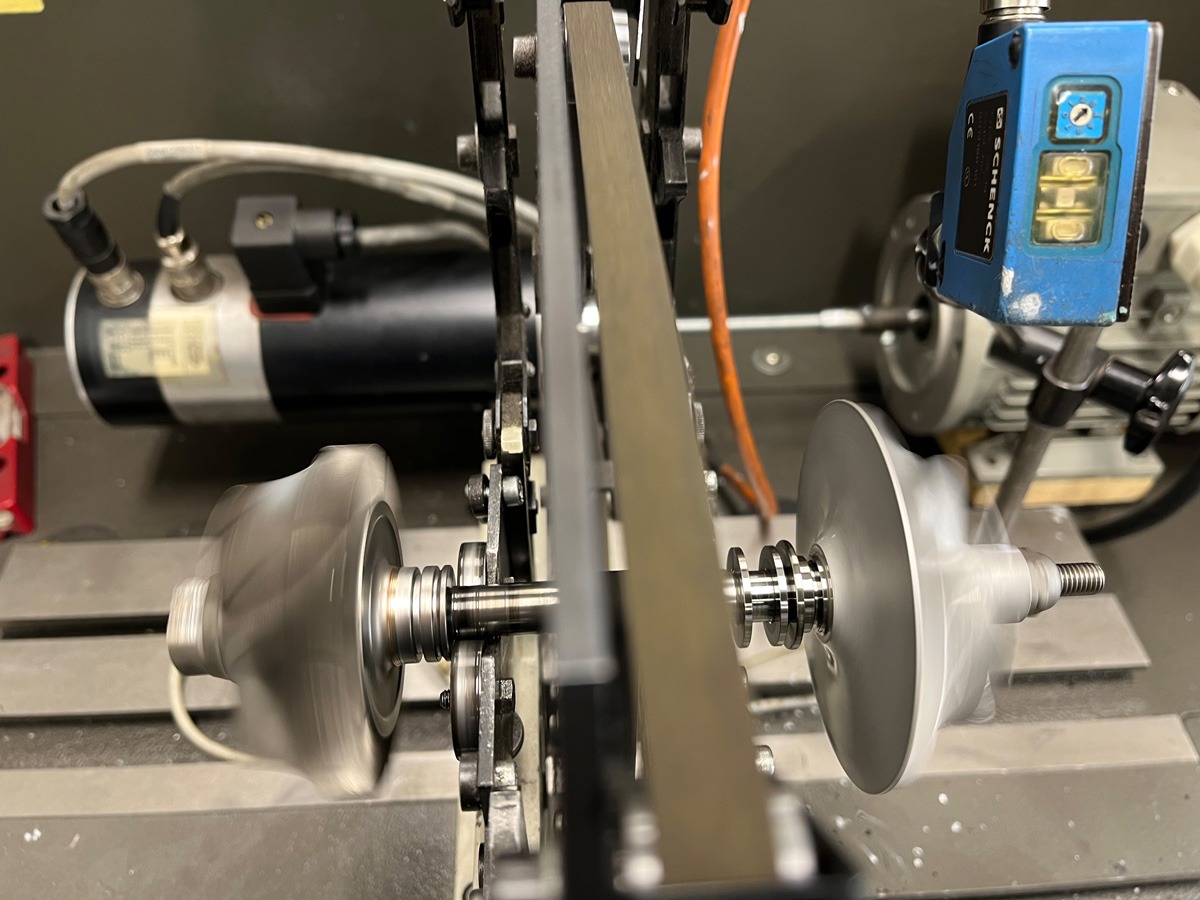
Nach dem Zusammenbau muss die Rotorbaugruppe ausgewuchtet werden, um vorhandene Unwuchten auf ein zulässiges Maß zu reduzieren. Bereits geringste Massenabweichungen können bei den hohen Drehzahlen erhebliche Fliehkräfte verursachen. Diese können Schwingungen hervorrufen, die die Lagerung dann negativ beanspruchen.
In der Praxis wird sowohl das Niedrigdrehzahl- als auch Hochgeschwindigkeits-Wuchten eingesetzt. Während das Niedrigdrehzahl-Wuchten der Korrektur grundlegender Unwuchten dient, ermöglicht das Hochgeschwindigkeits-Wuchten die Überprüfung des Laufverhaltens unter betriebsnahen Bedingungen.
Ersatz-Rotorbaugruppen sind in der Regel bereits vorgewuchtet. Da beim Zusammenbau des Laufzeugs jedoch zusätzliche Unwuchten entstehen können, wird die komplette rotierende Einheit abschließend einer dynamischen Hochgeschwindigkeits-Wuchtung unterzogen. Dazu fixiert man die bereits im Mittelgehäuse verbaute Rotorbaugruppe auf einer speziellen Vorrichtung der Wuchtanlage und versieht sie mit einer Ölzufuhrleitung. Nach Auswahl der entsprechenden Prüfparameter wird das Turbinenrad mittels Druckluft auf hohe Drehzahlen beschleunigt. Es werden Drehzahlen zwischen 100.000 und 120.000 U/min erreicht.
Über eine entsprechende Sensorik ermittelt man die Größe und die Winkellage der vorhandenen Restunwucht. Sie ist Grundlage für die anschließende Korrektur. Die Anpassung erfolgt durch einen gezielten Materialabtrag mit einer Feinfeile an den dafür vorgesehenen Ausgleichsflächen, beispielsweise an der Wellenmutter oder falls erforderlich auch am Verdichterrad. Um die Festigkeit und die Strömungseigenschaften der Turbinenschaufeln nicht zu beeinträchtigen, erfolgt hier kein Materialabtrag. Letztendlich müssen die Herstellertoleranzen eingehalten werden.
Dynamische Kalibrierung der Ladedruckregelung
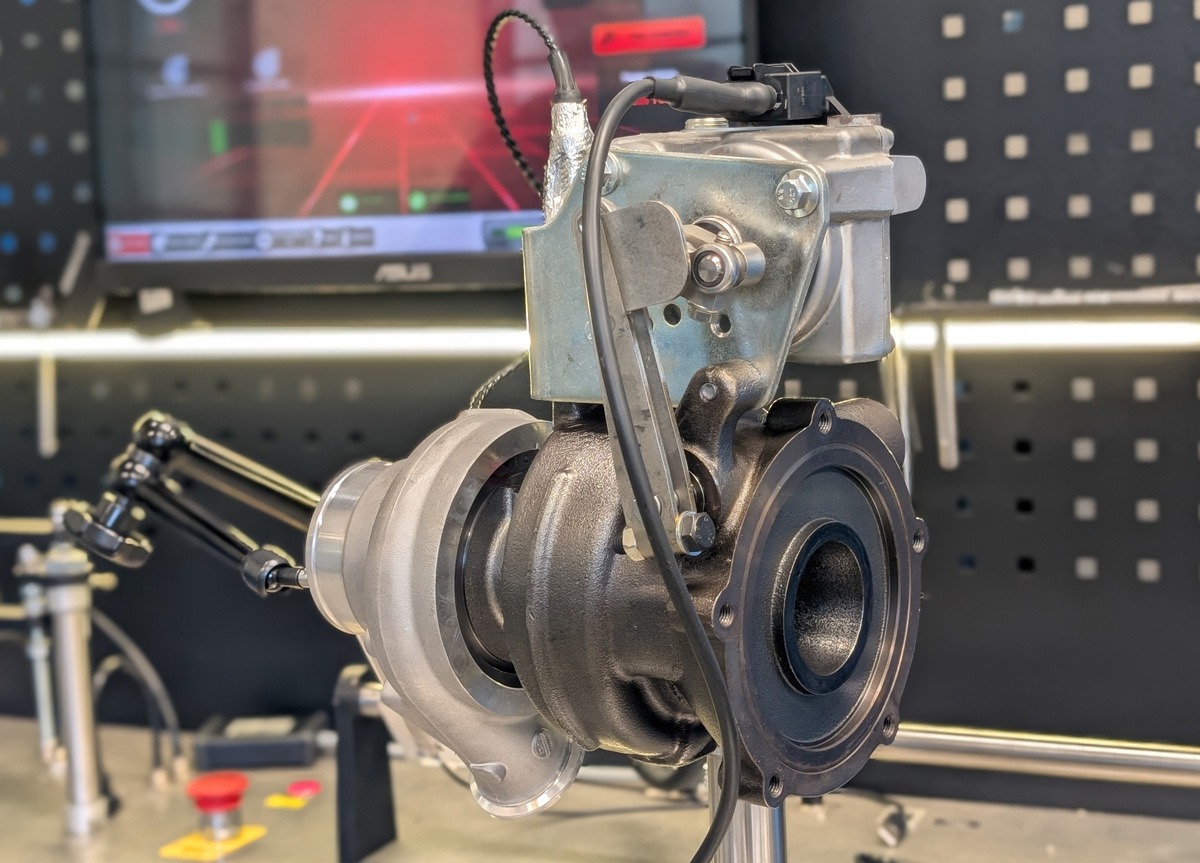
Nach dem Wuchten erfolgt die Kalibrierung der Ladedruckregelung. Hierzu wird der Turbolader auf einem speziellen Strömungsprüfstand (Flowbench) montiert und mit definierten Luftmengen beaufschlagt. Gleichzeitig steuert man den Steller der Ladedruckregelung (je nach Bauart pneumatisch oder elektrisch) an. Dabei werden die Stellung der Leitschaufeln beziehungsweise des Wastegates sowie der resultierende Luftdurchsatz permanent erfasst.
Anhand der ermittelten Messwerte korrigiert man die Einstellparameter der Ladedruckregelung – also die Stellwege und Endanschläge – so lange, bis die vom Hersteller vorgegebenen Sollwerte erreicht sind. Ziel der Kalibrierung ist es, dass die Ladedruckregelung über den gesamten Stellbereich präzise arbeitet und der Turbolader im späteren Betrieb exakt den vorgesehenen Ladedruckverlauf erzeugt.
Da geringfügige Abweichungen in jeder Phase der Überholung zu einem fehlerhaften Ladedruckaufbau, einer ungenauen Ladedruckregelung oder einem frühzeitigen Ausfall des überholten Turboladers führen können, erfolgt die Kalibrierung mit höchster Präzision.
Abschließender Funktionstest
Nach Abschluss der Kalibrierung wird der Turbolader einem finalen Funktionstest unterzogen, bei dem die einwandfreie Funktion aller relevanten Komponenten nochmals überprüft wird. Es erfolgt eine Dokumentation des Ladedrucks, der Dichtheit, des Ölflusses sowie sämtlicher Stellfunktionen. Erst nach erfolgreichem Abschluss aller Prüfungen wird der Turbolader für den Wiedereinbau freigegeben.
Den Beitrag finden Sie auch in der Print-Ausgabe 4-2026 der Krafthand-Truck.
Weitere Themen:
„Wir ermöglichen unseren Kunden einen einfacheren Zugang zum Portfolio.“
BorgWarner präsentierte auf der Automechanika sein erweitertes Aftermarket-Portfolio sowie aktuelle Technologielösungen. Gezeigt wurden beispielsweise (e-) Turbolader, Lösungen für das Abgasmanagement, Getriebekomponenten sowie Thermomanagement- und Zündsysteme. Wir haben mit Noureddine Saidi, General Manager Global Aftermarket, über die Strategie, neue Produkte, die Zukunft des Lkw-Marktes sowie über Persönliches gesprochen. … weiter


Ressourcen schonen durch Wiederaufbereitung
Mit seinem Sortiment an Aftermarket-Produkten möchte der Turbolader-Speziaist BorgWarner auch sein Engagement in Sachen Umweltschutz weiter ausbauen. Der Schwerpunkt liegt auf der Wiederaufbereitung (REMAN-Programm) von OE-Ersatzteilen wie Turboladern und Abgasrückführungsmodulen (AGR). … weiter

Remanufacturing – ein zweites Leben
Remanufacturing, Wiederaufbereitung, Aufarbeitung oder kurz ‚Reman‘, ist ein Thema, welches in der Nutzfahrzeugbranche zunehmend an Bedeutung gewinnt. Nicht nur bei der zeitwertgerechten Reparatur, sondern insbesondere auch was die Bestrebungen angeht, den Energie- und Ressourcenverbrauch zu reduzieren und die gesteckten Klimaziele zu erreichen. Wir liefern einen Überblick. … weiter

Eigenschaften und Ausfallursachen von Lkw-Turboladern
Turbolader für Nutzfahrzeuge sind gegenüber Pkw-Ladern grundsätzlich für höhere Laufleistungen ausgelegt. Es kommt dennoch immer wieder zu Problemen. Krafthand-Truck zeigt die häufigsten Ausfallursachen. … weiter